Zum Hauptinhalt springen
Die 8 Arten der
Verschwendung
TIMWOOD + K
Prozessoptimierung 2.0
Dipl.-Ing. oec. Heide Fischer
Frage:Wodurch unterscheiden sich die Hidden
Champions von „normalen“ Unternehmen?
Wodurch unterscheiden sich diese Unternehmen von den durchschnittlichen
Unternehmen? Sicher kann man viele Unterschiede finden, aber das grundlegende
Geheimnis besteht aus drei Punkten:
 Sie haben die Verschwendung minimiert.
 Sie haben einen nachhaltigen kontinuierlichenVerbesserungsprozess etabliert.
 Sie zeichnen sich durch ein gutes Betriebsklima aus und profitieren vom Potential der
Mitarbeiter.
Verschwendung identifizieren und
quantifizieren
Um herauszufinden, w0 dieVerschwendung stattfindet, welcheVerschwendung die
größte ist und wieviel Kosten dadurch verursacht werden, müssen die
Verschwendungsarten identifiziert und quantifiziert werden.
Das bedeutet, dass man
 die zeitlichen Anteile (Transport,Wartezeiten, Zeitverluste durch überflüssige
Bewegungen und einen nicht optimierten Herstellungsprozess) und
 die absoluten Größen (Bestände, Ausschuss, Fehler, Überproduktion) ermitteln
muss.
TIMWOOD – die 7 Arten derVerschwendung
UmVerschwendung zu minimieren, muss sie zunächst als solche erkannt werden. Hier bietet die
Lean-Methodenwelt die Abkürzung TIMWOOD als Eselsbrücke an:
 Transport =Transport- undWegezeiten
 Inventory = Bestände
 Movement = überflüssige Bewegungen
 Waiting =Wartezeiten
 Overproduction = Überproduktion
 Overprocessing = nicht optimierter Herstellungsprozess
 Defects = Ausschuss, Nacharbeit
TIMWOOD – die 7 Arten derVerschwendung
Transport
Jede Art desTransportes istVerschwendung. Ausnahme istTransport durch
Spediteure oder die Bahnen. Denn hier ist die wertschöpfendeTätigkeit der
Transport der entsprechendenWare.
In allen anderen Bereichen istTransportVerschwendung.
Die Folgen vonTransport sind Aufwand, Beschädigungen, Suchvorgänge
und schlimmstenfallsVerlust.
TIMWOOD – die 7 Arten derVerschwendung
Bestände
Diese benötigen Platz und kosten Geld.
Folgen: Suchen, Zwischenlagerung und Materialbewegung. Grundsätzlich
besteht auch die Gefahr der Beschädigung der Bestände.
TIMWOOD – die 7 Arten derVerschwendung
Bewegung
Dies bezieht sich auf unnötige Bewegungen bzw. Materialflüsse (nicht
Transport), z.B. durch unnötige Bewegungen während des Arbeitsablaufes
durch ungünstige Anordnung von Materialkisten, Werkzeugen,
Auspackplätzen, Lagereinrichtungen.
Folgen: niedrige Produktivität, höhere Kosten, gesundheitliche
Beeinträchtigungen u.a.
TIMWOOD – die 7 Arten derVerschwendung
Wartezeiten
Arten derWartezeiten: Warten auf Prozesse (auch IT), Warten auf Material,
Störungen an Arbeits- und Betriebsmitteln, Warten auf Qualitätsprüfung
undWarten auf die folgende Arbeitsaufgabe.
Folgen: niedrige Produktivität, höhere Kosten, Nichteinhaltung von
Lieferterminen u.a.
TIMWOOD – die 7 Arten derVerschwendung
Überproduktion
Das heißt Herstellung von Erzeugnissen, für die kein Bedarf
(Kundenauftrag) besteht.
DieseVerschwendungsart ist von den Mitarbeitern nur wenig oder gar nicht
beeinflussbar, da die Produktion i.d.R. zentral gesteuert wird.
Folgen: Hiermit blockiert man Kapazitäten und erzeugt Bestände.
TIMWOOD – die 7 Arten derVerschwendung
Art der Herstellung
Falsche Prozessauswahl/Technologie, ungeeignetes Werkzeug, nicht
genutzte Einrichtungen oder überflüssigeVerpackungen u.a.
Folgen: niedrige Produktivität, höhere Kosten, mangelnde Qualität,Verlust
derWettbewerbsfähigkeit.
TIMWOOD – die 7 Arten derVerschwendung
Fehler/Ausschuss/Nacharbeit
Produktion oder Anlieferung fehlerhafter oder unvollständiger Waren.
Folgen: notwendige Nacharbeit, zusätzlicherTransport und zusätzliche
Nachkontroll- oder Analysezeiten, vollständiger Ausschuss – macht den
bisherigen Aufwand null und nichtig.
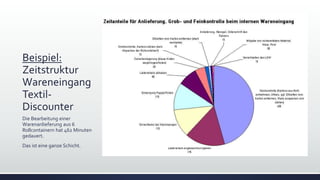
Beispiel:
Zeitstruktur
Wareneingang
Textil-
Discounter
Die Bearbeitung einer
Warenanlieferung aus 6
Rollcontainern hat 462 Minuten
gedauert.
Das ist eine ganze Schicht.
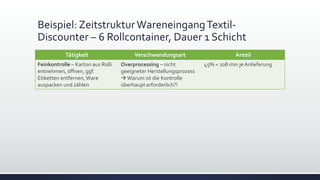
Beispiel: ZeitstrukturWareneingangTextil-
Discounter – 6 Rollcontainer, Dauer 1 Schicht
Tätigkeit Verschwendungsart Anteil
Feinkontrolle – Karton aus Rolli
entnehmen, öffnen, ggf.
Etiketten entfernen,Ware
auspacken und zählen
Overprocessing – nicht
geeigneter Herstellungsprozess
Warum ist die Kontrolle
überhaupt erforderlich?!
45% = 208 min je Anlieferung
Beispiel: ZeitstrukturWareneingangTextil-
Discounter – 6 Rollcontainer, Dauer 1 Schicht
Tätigkeit Verschwendungsart Anteil
Feinkontrolle – Karton aus Rolli
entnehmen, öffnen, ggf.
Etiketten entfernen,Ware
auspacken und zählen
Overprocessing – nicht
geeigneter Herstellungsprozess
Warum ist die Kontrolle
überhaupt erforderlich?!
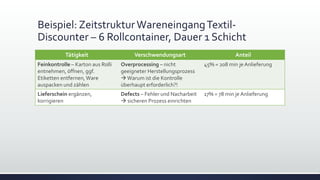
45% = 208 min je Anlieferung
Lieferschein ergänzen,
korrigieren
Defects – Fehler und Nacharbeit
 sicheren Prozess einrichten
17% = 78 min je Anlieferung
Beispiel: ZeitstrukturWareneingangTextil-
Discounter – 6 Rollcontainer, Dauer 1 Schicht
Tätigkeit Verschwendungsart Anteil
Feinkontrolle – Karton aus Rolli
entnehmen, öffnen, ggf.
Etiketten entfernen,Ware
auspacken und zählen
Overprocessing – nicht
geeigneter Herstellungsprozess
Warum ist die Kontrolle
überhaupt erforderlich?!
45% = 208 min je Anlieferung
Lieferschein ergänzen,
korrigieren
Defects – Fehler und Nacharbeit
 sicheren Prozess einrichten
17% = 78 min je Anlieferung
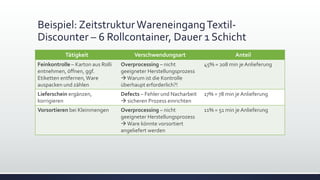
Vorsortieren bei Kleinmengen Overprocessing – nicht
geeigneter Herstellungsprozess
Ware könnte vorsortiert
angeliefert werden
11% = 51 min je Anlieferung
Beispiel: ZeitstrukturWareneingangTextil-
Discounter – 6 Rollcontainer, Dauer 1 Schicht
Tätigkeit Verschwendungsart Anteil
Feinkontrolle – Karton aus Rolli
entnehmen, öffnen, ggf.
Etiketten entfernen,Ware
auspacken und zählen
Overprocessing – nicht
geeigneter Herstellungsprozess
Warum ist die Kontrolle
überhaupt erforderlich?!
45% = 208 min je Anlieferung
Lieferschein ergänzen,
korrigieren
Defects – Fehler und Nacharbeit
 sicheren Prozess einrichten
17% = 78 min je Anlieferung
Vorsortieren bei Kleinmengen Overprocessing – nicht
geeigneter Herstellungsprozess
Ware könnte vorsortiert
angeliefert werden
11% = 51 min je Anlieferung
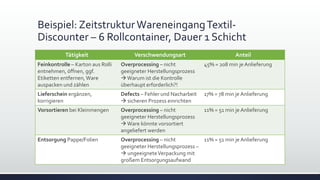
Entsorgung Pappe/Folien Overprocessing – nicht
geeigneter Herstellungsprozess –
 ungeeigneteVerpackung mit
großem Entsorgungsaufwand
11% = 51 min je Anlieferung
Beispiel: ZeitstrukturWareneingangTextil-
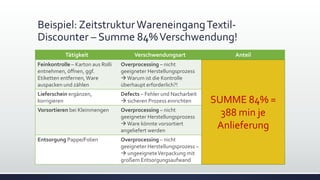
Discounter – Summe 84%Verschwendung!
Tätigkeit Verschwendungsart Anteil
Feinkontrolle – Karton aus Rolli
entnehmen, öffnen, ggf.
Etiketten entfernen,Ware
auspacken und zählen
Overprocessing – nicht
geeigneter Herstellungsprozess
Warum ist die Kontrolle
überhaupt erforderlich?!
45% = 216 min je Anlieferung
Lieferschein ergänzen,
korrigieren
Defects – Fehler und Nacharbeit
 sicheren Prozess einrichten
17% = 82 min je Anlieferung
Vorsortieren bei Kleinmengen Overprocessing – nicht
geeigneter Herstellungsprozess
Ware könnte vorsortiert
angeliefert werden
11% = 53 min je Anlieferung
Entsorgung Pappe/Folien Overprocessing – nicht
geeigneter Herstellungsprozess –
 ungeeigneteVerpackung mit
großem Entsorgungsaufwand
11% = 53 min je Anlieferung
SUMME 84% =
388 min je
Anlieferung
Die 8. Art derVerschwendung: Nicht genutzte
Kreativität der Mitarbeiter
Die nicht genutzte Kreativität der Mitarbeiter ist eine der am wenigsten bedachten
Verschwendungsarten.
 Die Kreativitätsförderung der Mitarbeiter kann durch die Schaffung eines Umfeldes,
das den Mitarbeiter beim Einsatz seiner Kenntnisse und Fähigkeiten unterstützt
und seine Leistungen anerkennt, gefördert werden. Das bedeutet mehr
Verantwortung für den Mitarbeiter, wodurch bei der Umsetzung vonVerbesserungen
mit weniger Aufwand mehr erreicht wird.
 Es wird mit Hilfe der Mitarbeiter ein ständigerVerbesserungsprozess eingeleitet, der
von deren Kenntnissen und Fähigkeiten vor Ort und nicht etwa von deren
Vorgesetzten getragen wird.
Fazit
Lassen SieVerschwendung gar nicht erst zu!
Kontakt
Heide Fischer
Prozessoptimierung 2.0
info@ablauf-optimieren.de
Tel. 0231 2268594 oder
Mobil 0178 6262434
Vielen Dank für Ihre
Aufmerksamkeit.